Mikä on sintrausuunin verkkohihna ja miten se toimii?
Kuparipohjainen jauhemetallurgialinja voi näyttää täydellisen vakaalta kuukausia. Sitten eräänä aamuna käyttäjä huomaa hihnan roikkuvan käyttöjen välissä, osien hiipivän pois keskeltä ja hienoja tummia pilkkuja ilmestyvän sintratuille pinnoille. Perimmäinen syy on lähes aina sama: sintrausuunin verkkohihna on saavuttanut käyttöikänsä lopussa tai se ei ole koskaan ollut oikea hihna tähän työhön.
Jatkuvassa verkkohihnasintrausuunissa hihna on ainoa komponentti, joka kokee koko lämpömatkan. Uuni on tyypillisesti järjestetty toimintavyöhykkeisiin: käyttöyksikkö, polttovyöhyke, korkean lämpötilan sintrausvyöhyke ja vesivaippainen jäähdytysvyöhyke. Osat ladataan suoraan hihnalle, ilman veneitä tai tarjottimia, ja hihna kuljettaa ne kunkin vyöhykkeen läpi nopeudella, jota käyttäjät voivat säätää, tyypillisesti 1,4-14 m/h prosessista riippuen.
Tämä suorakuormitusrakenne on syynä siihen, että verkkohihnauunit kuumenevat tasaisemmin ja aiheuttavat vähemmän vääristymiä kuin kävelypalkki- tai työntöuunit. Se tarkoittaa myös sitä, että hihnalla on täysi vastuu osan stabiilisuudesta huoneenlämpötilasta sintraustasangolle ja takaisin. Materiaali, kudos, reunakäsittely ja jännityksen hallinta vaikuttavat suoraan tuotteen tuottoon ja tuotantolinjan käytettävyyteen.
Siksi käsittelemme hihnaa prosessikomponenttina eikä kulutustavarana. Nähdäksesi saatavilla olevat tuotevaihtoehdot, voit aloittaa meidän sintrausuunien verkkohihnavalikoima ja rajaa sitten oma prosessisi.
Sintrausuunien verkkohihnojen päätyypit
Kaikki sintraushihnat eivät ole identtisiä, ja syy on selvä: kaikki sintrausprosessit eivät ole identtisiä. Työkappaleen paino, sintrauslämpötila, uunin ilmapiiri ja pinnan viimeistelyvaatimukset muuttavat kukin hihnan spesifikaatiota. Seuraavat prosessiperheet kattavat suurimman osan sovelluksista, joita näemme tuotantolaitoksissa.
Jauhemetallurgiset sintraushihnat
Rauta-, kupari- ja ruostumaton teräspohjaiset PM-osat asettavat hihnalle erilaisia vaatimuksia. Kuparipohjaiset osat sintrautuvat alemmissa lämpötiloissa, mutta voivat olla tiheitä ja raskaita; rauta- ja ruostumaton teräspohjaiset osat tarvitsevat korkeampia lämpötiloja ja työntävät hihnaa lähemmäs virumisrajaansa. Hyvä käytäntö on sovittaa kudostiheys pienimpään tuettavaan osan mittaan ja sovittaa seoslaatu maksimisintrauslämpötilaan. Katso tämän luokan oma tuotevalikoimamme jauhemetallurgia sintrausuunien verkkohihnat .
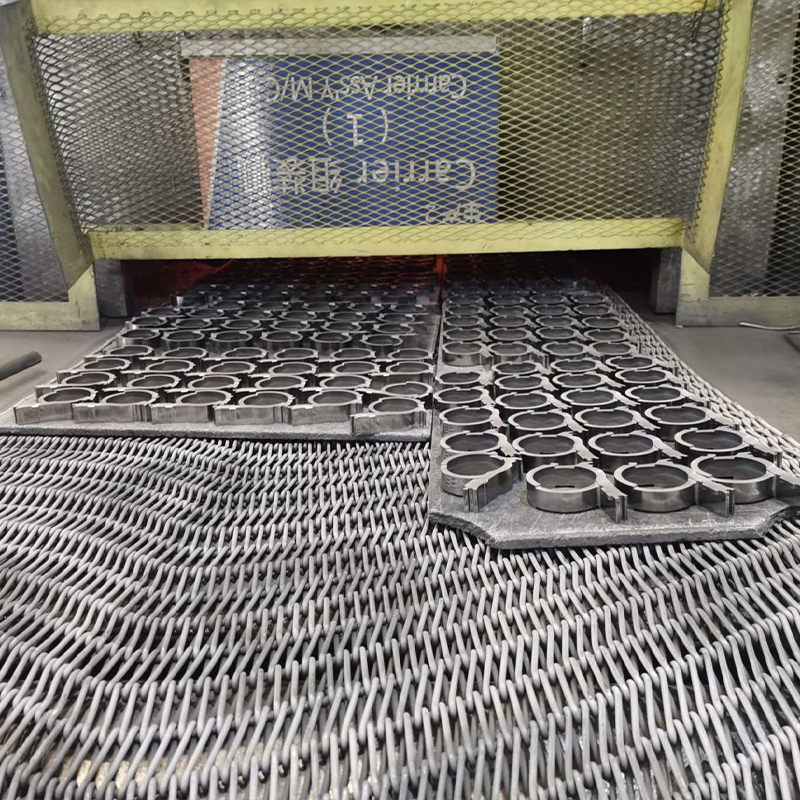 Räätälöidyt jauhemetallurgiset sintrausuunien verkkohihnan valmistajat, toimittajat Jauhemetallurgisen sintrausuunin verkkohihnan toimittajina ja jauhemetallurgian sintrausuunien verkkohihnan valmistajina Kiinassa, Yang... Näytä tuote →
Keraamiset sintraushihnat
Elektroninen keramiikka, mukaan lukien suodattimet, resonaattorit, anturit ja erityiset keraamiset komponentit, sintrautuvat tyypillisesti yli 1100 °C:n lämpötilassa. Hihnan tulee tukea pieniä, hauraita osia ilman tärinää samalla kun kuuma kaasu voi virrata tasaisesti jokaisen osan ympärillä. Mekaaninen kuormitus on harvoin rajoittava tekijä tässä; lämpöstabiilisuus ja pinnan puhtaus ovat.
Elektronisten komponenttien sintraushihnat
Piirilevyt, PLCC-ohjaimet ja anturipaketit liikkuvat uuneissa tiukoilla lämpötilatoleransseilla. Hihnan mittastabiiliudesta tulee kriittinen, koska kaikki muutokset hihnan geometriassa siirtää osien sijaintia vyöhykkeeltä toiselle ja muuttaa kunkin osan kokemaa lämpöprofiilia. Tämän sovelluksen tuotevalikoima on saatavilla osoitteessa elektronisten komponenttien sintrausuunien verkkohihnat .
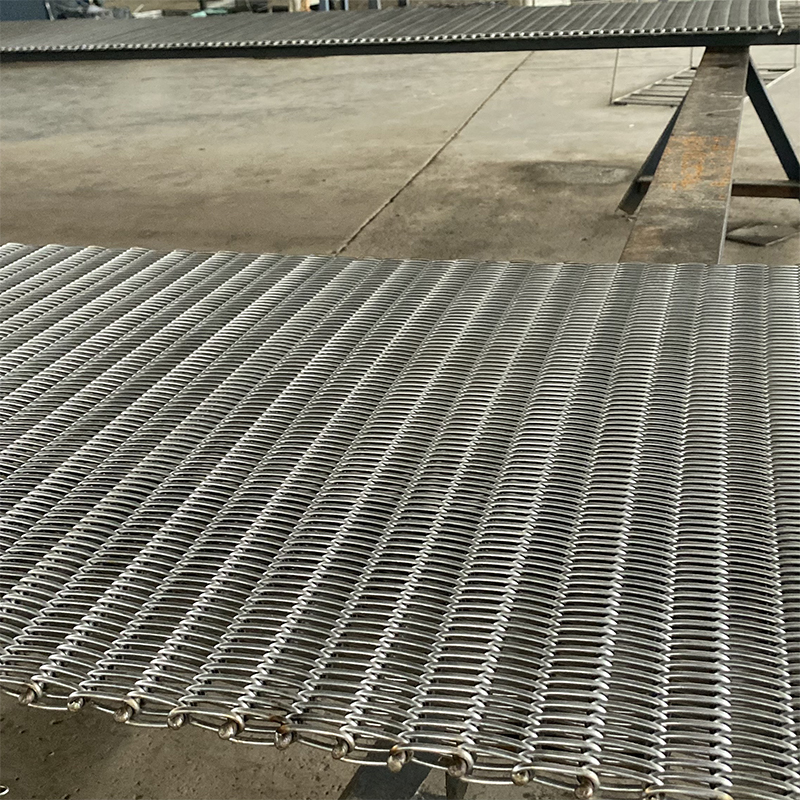 Räätälöidyt elektronisten komponenttien sintrausuunien verkkohihnan valmistajat, toimittajat Elektronisten komponenttien sintrausuunien verkkohihnan toimittajina ja elektronisten komponenttien sintrausuunien verkkohihnan valmistajina Kiinassa... Näytä tuote →
Vaahdotettu nikkeli ja aurinkosähkö sintraushihnat
Vaahdotettu nikkeli akkuelektrodeihin tarvitsee avoimen verkon, joka tukee herkkää sienimäistä rakennetta jättämättä sitä jälkiä. Aurinkosähkökennojen sintraus lisää tiukan tasaisuusvaatimuksen ja erittäin alhaisen kontaminaatiorajan. Molemmissa tapauksissa hihna valitaan enemmän sen pintakäyttäytymisen kuin kantavuuden perusteella.
Sintrausuunien verkkohihnamateriaalit: kuinka valita lämpötilan ja ilmakehän mukaan
Materiaalin valinta on ensin lämpötila- ja ilmapiirikysymys ja toiseksi kustannuskysymys. Sellaisen laadun valitseminen, joka tuskin kestää maksimilämpötilaasi, ei ole kustannussäästöä; se on vikatutkimuksen alku. Alla olevassa taulukossa on yhteenveto teollisissa sintrausuuneissa yleisesti käytetyistä metalliseosperheistä tyypillisine alan käytäntöihin perustuvin lämpötila-aluein.
Tyypillisiä metalliseosperheitä, joita käytetään sintrausuunien verkkohihnoissa, joissa lämpötila- ja ilmakehäohjaus perustuu alan yleiseen käytäntöön. | Seosluokka | Tyypillinen lämpötila-alue | Ilmakehän yhteensopivuus | Tyypillisiä käyttötapauksia |
| SUS310S (25Cr-20Ni) | 900 - 1100 °C | Hapettava, typpipohjainen | Yleinen sintraus, keraamiset komponentit |
| AISI314 (25Cr-20Ni, silikonimodifioitu) | 900 - 1100 °C | Hapettava | Keraamiset ja elektroniset osat, joissa skaalan tarttuvuus on tärkeää |
| Nikkelipohjaiset seokset | 1100-1250°C ja yli | Vety, pelkistävä, sekoitettu | Jauhemetallurgia, korkean lämpötilan keramiikka |
Syy, miksi arvosanalla on niin suuri merkitys, on karu. Noin 900 °C:n yläpuolella austeniittisen ruostumattoman teräksen raeraajat alkavat liukua jatkuvassa kuormituksessa, ja hihna venyy hitaasti. Alempi laatu voi kestää nimellislämpötilassa muutaman viikon, mutta sen ryömintänopeus on paljon korkeampi, joten alkuperäinen hankintasäästö katoaa seisokkeihin, vaihtokustannuksiin ja hylättyihin osiin. Käytännössä halvin hihna ei ole lähes koskaan halvin hihna.
Ilmapiiri muuttaa valintalogiikkaa yhtä paljon kuin lämpötila. Vetysintrauksessa pelkistävä ilmakehä kuorii suojaavat oksidikerrokset eri tavalla kuin ilma, joten seoksen stabiilisuus kyseisessä ympäristössä on olennaista. Hapettavissa olosuhteissa kromipitoisuus edistää kalkin vastustuskykyä, kun taas piipitoisuus parantaa kalkin tarttumista. Pätevän toimittajan tulee aina kysyä ilmakehän koostumusta ennen kuin suosittelee hihnaa, ja niin tulee sinunkin ennen sellaisen hyväksymistä.
Yleiset sintrausuunien verkkohihnan vikatilat ja ehkäisy
Kolme vikatilaa mahdollistavat useimmat ennenaikaiset verkkohihnan vaihdot. Niiden ymmärtäminen auttaa sinua diagnosoimaan ongelman, kun se on edelleen signaali, ennen kuin siitä tulee sammutus.
Korkean lämpötilan virumisvenymä
Yli 900°C lämpötiloissa raeraajan liukuminen saa hihnan pidentymään pysyvästi ajan myötä, tyypillisesti 3-8 % kuormituksesta ja lämpötilasta riippuen. Näkyviä oireita ovat löysyys, hyppääminen hammaspyörän hampaiden yli ja juokseminen pois keskustasta. Ennaltaehkäisy alkaa materiaalilaadulla, jolla on riittävä virumislujuus, jatkuu oikealla alkujännityksellä ja päättyy säännölliseen venymämittaukseen, jotta voit ajoittaa vaihdon ennen suunnittelematonta pysähtymistä.
Oksidihilseilyä
Ruostumattomasta teräksestä valmistetut hihnat muodostavat kromioksidikerroksen, joka suojaa pohjamateriaalia. Lämpökierron aikana tämä kerros muuttuu hauraaksi ja hilseilee. Hiutaleet putoavat työkappaleille ja uppoavat sisäänsä aiheuttaen pinnan hylkyjä, mikä on kriittinen huolenaihe keraamisten ja elektronisten komponenttien sintrauksessa. Hihna, jossa on kiinnittyvämpi oksidiasteikko, kuten piillä modifioitu laatu tai nikkelipohjainen seos, vähentää tätä riskiä. Keraaminen sintraus, jossa kontaminaatio on hallitseva ongelma, meidän keraamiset sintrausuunien verkkohihnat on suunniteltu juuri tätä vikatilaa ajatellen.
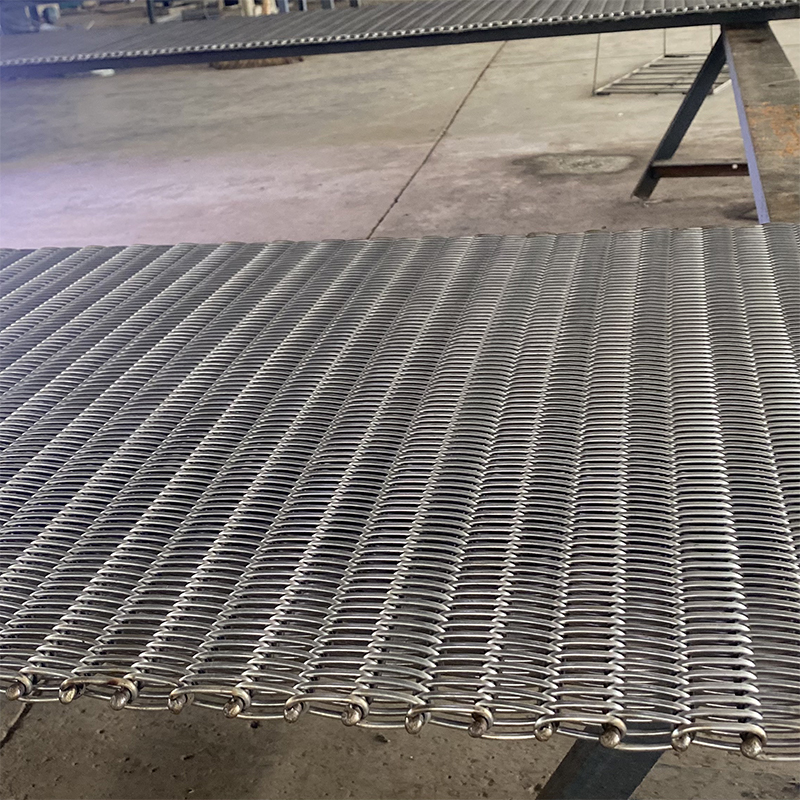 Räätälöidyt keraamisten sintrausuunien verkkohihnan valmistajat, toimittajat Keraamisen sintrausuunin verkkohihnan toimittajina ja keraamisten sintrausuunien verkkohihnan valmistajina Kiinassa Yangzhou Yafei Machinery... Näytä tuote →
Ennenaikainen murtuma
Kun hihna katkeaa ennen odotettua käyttöikää, tavalliset syyt ovat materiaalin virheellinen valinta tai paikallinen ylikuormitus. Jos osat pinoutuvat hihnan toiselle puolelle, sen puolen säikeet kantavat enemmän kuin niiden suunniteltu kuormitus ja väsyvät nopeasti. Tasainen kuormaus ei ole kiva yksityiskohta; se on eliniän pidentämisvaatimus, joka on täysin käyttäjän hallinnassa.
Kuinka pidentää sintrausuunin verkkohihnasi käyttöikää
Hihnan käyttöiän pidentäminen ei vaadi eksoottisia laitteita tai kalliita jälkiasennuksia. Se vaatii kurinalaista rutiinia. Seuraavia käytäntöjä suosittelemme jokaiselle tehtaalle, joka kysyy meiltä, miksi heidän hihnansa pettää aikaisin.
- Aseta alkukiristys sopivalla kiristyslaitteella. Arvaus johtaa joko hihnojen löystymiseen tai ylikiristyneisiin hihnoihin, ja molemmat lyhentävät käyttöikää.
- Mittaa ja kirjaa hihnan venymä jokaisella huoltopysähdyksellä. Nouseva trendi on aikaisin varoitus, jonka saat.
- Jaa osat tasaisesti hihnan leveydelle. Paikallinen kuorman keskittyminen on nopein reitti ennenaikaiseen murtumaan.
- Säädä hihnan nopeutta prosessin mukaan. Tarpeeton lämpökierto, joka johtuu siitä, että hihnaa käytetään nopeammin kuin tarvitaan, nopeuttaa oksidihilseilyä.
- Tarkasta reunan kuluminen ja vetopyörän kytkentä kuukausittain. Reunavauriot leviävät nopeasti ja pakottavat täyden hihnan vaihdon.
- Pidä huoltopäiväkirjaa jokaisesta hihnasta. Kasvit, jotka seuraavat hihnan historiaa, ennustavat johdonmukaisesti vaihdon paremmin ja välttävät suunnittelemattomia pysähdyksiä.
Nämä ovat tottumuksia, eivät pääomasijoituksia. Kokemuksemme mukaan laitokset, jotka käsittelevät hihnaa prosessikomponenttina väistämättömänä kustannuksella, saavat pisimmän käyttöiän jokaisesta hihnasta.
Sintrausuunien verkkohihnatoimittajan valitseminen
Todellinen kysymys toimittajaa valittaessa ei ole se, voiko myyjä kutoa metallihihnaa. Monet voivat. Kysymys kuuluu, ymmärtääkö myyjä sintrausprosessisi riittävän hyvin suositellakseen sille oikeaa hihnaa, ja onko heillä teknisiä valmiuksia tukea tätä suositusta.
Käytä tätä tarkistuslistaa arvioidessasi toimittajaa:
- Segmentoivatko he tuotevalikoimansa prosessin mukaan vai myyvätkö he samaa hihnaa jokaiseen uuniin?
- Voivatko he selittää, miksi raskas rautapohjainen PM-osa tarvitsee erilaisen kudoksen ja seoksen kuin hauras keraaminen suodatin?
- Onko heillä laitteiden käsittely- ja valmistuskapasiteettia vai ovatko he vain kauppahuoneita?
- Kysyvätkö he uunin ilmakehästä, käyttölämpötilasta ja osapainosta ennen lainaamista?
- Tukevatko he työtään sovelluskohtaisella suunnitteludokumentaatiolla?
Nämä kysymykset erottavat hyödykehihnan myyjät prosessisuuntautuneista kumppaneista. Niihin hyvin vastaava toimittaja auttaa sinua myös välttämään aiemmin kuvatut vikatilat. Yhtenä esimerkkinä siitä, miten ajattelemme tätä Yafeissa, kehotamme sinua tutustumaan meidän jauhemetallurgiset sovellukset sivu, joka osoittaa, että keskitymme jatkoprosessiin pelkän hihnan sijaan.
Yafei Machinery Manufacturing sijaitsee Yiling Industrial Parkissa, Yangzhoussa. Aloitimme metalliverkkohihnatehtaana ja olemme kasvaneet yksityiseksi teknologiayritykseksi, jolla on laitteiden käsittely- ja valmistuskyky. Tuotelinjamme on segmentoitu jatkoprosessin mukaan, ja tarjoamme kansainvälisille asiakkaille teknistä dokumentaatiota englanniksi, venäjäksi ja arabiaksi.
Johtopäätös: sovita hihna prosessiisi, älä toisin päin
Jos tästä oppaasta on yksi poiminta, se on, että hihna tulee valita sintrauslämpötilan, -ilmapiirin, työkappaleen ominaisuuksien ja seisokkibudjetin perusteella, ei päinvastoin. Materiaalilaatu, kudosrakenne, reunakäsittely ja jännityksen hallinta vaikuttavat kaikki hihnan käyttöiän kokonaiskustannuksiin.
Toimittaja, joka kysyy osistasi ennen tarjouksen antamista, on toimittaja, jonka kanssa kannattaa keskustella. Lähetä meille prosessiparametrisi, mukaan lukien osan materiaali, sintrauslämpötila, ilmakehä, hihnan leveys ja nykyinen hihnan käyttöikä, niin annamme erityisen suosituksen yleisen luettelovastauksen sijaan. Jos haluat lisätietoja tässä käsitellyistä kriteereistä, voit myös lukea meidän yksityiskohtaiset sintrausuunien verkkohihnan valintakriteerit .


